


BTMCr20 Młyn węglowy Wykładziny piaskowe Odlew procesowy Odporne na zużycie białe żeliwo
wkładki do młynków
,wymiana wkładek do młynów kulowych
Opis produktu
BTMCr20 Wkłady do młynów węglowych do mielenia młynów kulowych Odporne na zużycie białe żeliwo EB2008

Gatunek materiału:
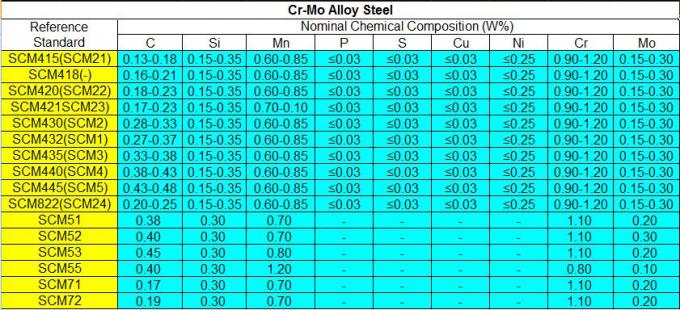
1. Stal stopowa Cr-Mo: ZG50Cr5Mo, ZG60Cr6Mo, Cr12Mo: Twardość: ≥HRC48,
Wartość uderzenia: ≥25J.
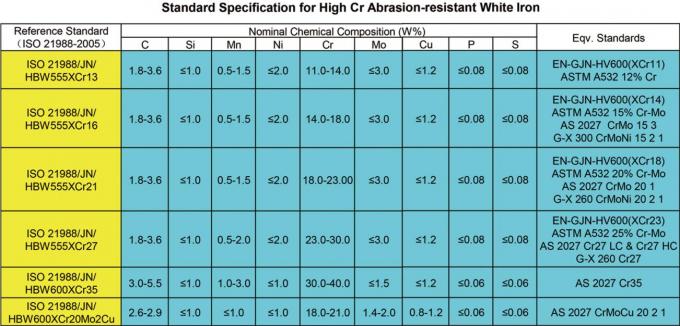
2. Białe żelazo o wysokiej zawartości Cr : BTMCr15Mo, BTMCr20Mo, BTMCr26Mo: Twardość: ≥HRC56,
Wartość uderzenia: ≥ 5J.
3. Twarde żelazo białe: AS2027 NiCr2-500, AS2027 NiCr1-550, AS2027 NiCr4-500, AS2027 NiCr4-600, AS2027 NiCr4-630AS2027 NiCr2-500, AS2027 NiCr1-550, AS2027 NiCr4-500, AS2027 NiCr4-600, AS2027 NiCr4
4. Stal o wysokiej Mn: ASTM A128 klasa C, klasa D, klasa E-1, klasa E-2. klasa F, klasa B, klasa B-1, klasa B-2, klasa B-3, klasa B-4, Klasa A.
Poziom jakości: zgodnie z normami krajowymi i międzynarodowymi.
Proces produkcyjny : Proces piaskowania Z odpowiednim procesem obróbki cieplnej (hartowania i odpuszczania) w celu osiągnięcia idealnej twardości i wartości udarności.
Cechy szczególne:
1. Wykonujemy odlewy ze stali stopowej Cr-Mo i żeliwa o wysokiej zawartości białego żelaza metodą piasków krzemianu sodu i piasków żywicznych.
2. Dostarczamy gotowe odlewy ze stali stopowej z obróbką cieplną i procesem obróbki.
3. Możemy produkować odlewy ze stali stopowej Cr-Mo i białego żelaza zgodnie z GB / T26651, GB / T 8263-1999, AS2074, AS2027, DIN 1695, AISI, ASTM, JIS G 5153, NF A32401, BS4844.
4. Możemy polecić odpowiednie klasy materiałów części zużywających się zgodnie z twoimi specyficznymi warunkami pracy.
5. Standard chemiczny dla materiałów z białego żelaza o wysokiej zawartości niklu .
| ISO 21988 / JN / | HBW | do | Si | Mn | P. | S. | Ni | Cr |
| HBW480Cr2 | 480 | 2,5-3,0 | 0,8 | 0,8 | 0,10 | 0,10 | 3,0–5,5 | 1,5-3,0 |
| HBW500Cr9 | 500 | 2,4-2,8 | 1,5–2,2 | 0,2-0,8 | 0,06 | 0,06 | 4.0–5.5 | 8,0–10,0 |
| HBW510Cr2 | 510 | 30.-3.6 | 0,8 | 0,8 | 0,10 | 0,10 | 3,0–5,5 | 1,5-3,0 |
| HBW555Cr9 | 555 | 2,5–3,5 | 1,5–2,5 | 0,3-0,8 | 0,08 | 0,08 | 4.5–6.5 | 8,0–10,0 |
| HBW630Cr9 | 630 | 3.2–3.6 | 1,5–2,2 | 0,2-0,8 | 0,06 | 0,06 | 4.0–5.5 | 8,0–10,0 |


Proces produkcji
Krok 1: Otrzymywanie zamówień.
Krok 2: Opracowanie projektu przez dział techniczny
Krok 3: Zakup surowców i wzoru robienie i sprawdzanie
Krok 4: Kontrola surowców
Krok 5: Topienie w piecach indukcyjnych średniej częstotliwości
Krok 6: Analiza kadzi za pomocą spektrometru
Krok 7: Odtlenianie, usuwanie żużla, spuszczanie
Krok 8: Wylewanie
Krok 9: Otwieranie i filtrowanie
Krok 10: Kontrola powierzchni i wymiarów
Krok 11: Obróbka cieplna
Krok 12: Kontrola właściwości fizycznych (test UT, test MT, twardość, wartość udarności µstruktura)
Krok 13: Pakowanie
Krok 14: Wysyłka


1. 18-letnie doświadczenie w odlewnictwie.
2. Przyjazna i wysoce wydajna komunikacja techniczna i handlowa.
3. Profesjonalne praktyki eksportowe: Wyeksportowałem do +60 krajów zamorskich.
Nasze targi 
Nasze stoisko nr 14-A29-5 w Newcast 2015, Niemcy
Pawilon 14, stoisko nr A29-5.
Skontaktuj się z nami, aby uzyskać dodatkowe informacje na temat produktów i usług:
Mr.John Liu
Menadżer projektu
Tel .: 0086–188 0059 6372
Faks: 0086-510-6879 2172
E-mail: cast@ebcastings.com ; ebcastings@163.com
Identyfikator Skype: julia.zhu26
QQ: 217039 6403
www.ebcastings.com
Eternal Bliss Alloy Casting & Forging Co., LTD.
Dodaj .: J-Sci-Tech Park, Binhu District, Wuxi, 214122, Jiangsu, Chiny
Spersonalizowane wysokiej jakości stabilne łożysko dwumetalowe tuleja stalowa tuleja brązowa o dużej nośności odporna na korozję olej
Wykorzystanie metalu węglowego do produkcji metalu węglowego
Niestandardowe płyty zużywające do kruszarek udarowych EB EB1039 o wysokiej zawartości chromu, hartowane cieplnie HRC59-62, części zamienne, młotki, listwy udarowe, certyfikat ISO9001

