


Precyzyjne odlewanie próżniowe stopów niklu K13 600 Odlewanie próżniowe na bazie stopów niklowych K13 600 EB3538
odlewy na bazie niklu
,odlewanie metali
Opis produktu
Precyzyjne odlewanie próżniowe stopów niklu K13 600 Odlewanie próżniowe na bazie stopów niklowych K13 600 EB3538
Wykorzystanie różnych pieców indukcyjnych średniej częstotliwości i pieców VOD o małych wydajnościach zapewnia większą elastyczność produkcji specjalnych odlewów ze stopów oraz minimalne ilości topienia, a tym samym szybkie dostawy do naszych klientów.
Zabezpiecza przed korozją wszystkie obrabiane powierzchnie.
Przedmioty odpowiednio skrzyniowe, aby uniknąć uszkodzenia podczas transportu i przechowywania, jeden przedmiot na skrzynię.
Poziom jakości: zgodnie z normami krajowymi i międzynarodowymi.
Dostępne rozmiary: Dia.50mm - 1500mm.
Obszar zastosowania: przemysł wydobywczy, przemysł zaworów i pomp, przemysł obróbki cieplnej, przemysł metalurgiczny, przemysł cementowy, elektrownie, przemysł naftowy, gazowy.
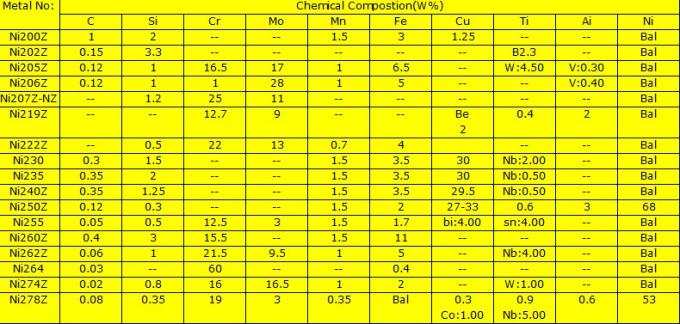
Gatunek materiału:
Spawanie spawalnicze (PW)
Służy do osadzania stopów na bazie niklu i węglików, nadaje się również do stopów kobaltu, specjalnie zmodyfikowanych w postaci proszku. Proces nadaje się do obróbki większości stali, kosztownego żelaza, bazy niklowej i niektórych stopów miedzi.
Zastosowane proszki nakłada się w niższych temperaturach niż pręt, a proces ten jest idealny do zastosowań takich jak wąskie perełki lub narosty krawędzi, aby zapewnić małe odporne na zużycie obszary oraz do napawania żeliwa. Niższa temperatura powoduje nieznacznie mniejsze skalowanie i zniekształcenie niż w przypadku aplikacji prętowych.
Spray And Fuse (SF)
---- Proces powlekania natryskowego ultradźwiękowego
Rozpylanie i bezpiecznik to proces dwuetapowy, w którym stop proszku jest natryskiwany na miejsce za pomocą rozpylacza płomieniowego, a następnie łączony z palnikiem tlenowo-acetylenowym lub podobnym lub w piecu próżniowym. W procesie stosuje się specjalnie zmodyfikowane stopy bazowe kobaltu i niklu oraz węgliki zawierające proszki, osadzając gładkie, cienkie (od 1 mm do 3 mm) warstwy stopów cobalt alloy lub DELORO, metalurgicznie związane z podłożem.
Natryskiwanie plazmowe
Natryskiwanie plazmowe jest odpowiednie dla większości stopów na bazie kobaltu, niklu i żelaza, a także bardzo szerokiej gamy materiałów ceramicznych, kompozytów i węglików. Proces ten można zastosować do większości materiałów, które można przygotować przez śrutowanie. Osady są cienkie (0,1 mm do 0,2 mm), o wysokiej gęstości (zbliżone do 99% w przypadku nowszych urządzeń plazmowych o wysokiej energii), a ponieważ podłoże jest tylko nieznacznie nagrzane, można je nakładać z minimalnym zniekształceniem. Powłoki nie są jednak nakładkami zgrzewanymi i są jedynie mechanicznie związane z podłożem.
Tabela 1: Standardowe stopy bazowe kobaltu i niklu
Spawanie nakładki ze stopu stellitu
| Współ | Cr | do | W. | Mo | Ni | Si | b | Fe | Mn | Inne | |
| cobalt alloy 1 | BAL | 33 | 2,45 | 13 | - | 2,5 * | 1 | - | 2,5 * | 1 | - |
| cobalt alloy 3 | BAL | 31 | 2.5 | 13 | - | 2,5 * | 1 | - | 2,5 * | 1 | - |
| cobalt alloy 4 | BAL | 31,5 | 1 | 14 | - | 2,0 * | 1 | - | 2,0 * | 1 | - |
| BAL | 28 | 1.2 | 5 | - | 3,0 * | 1 | - | 2,5 * | 1 | - | |
| cobalt alloy 12 | BAL | 29 | 1,85 | 9 | - | 2,5 * | 1 | - | 2,5 * | 1 | - |
| cobalt alloy 20 | BAL | 33 | 2,45 | 17.5 | - | 2,5 * | 1 | - | 2,5 * | 1 | - |
| cobalt alloy 21 | BAL | 27 | 0,25 | - | 5.5 | 2,5 * | 1 | - | 3,0 * | 1 | - |
| cobalt alloy 31 | BAL | 26 | 0,5 | 7.5 | - | 10.5 | 1 | - | 2,0 * | 1 | - |
| cobalt alloy 190 | BAL | 26 | 3.3 | 14 | - | 1.0 | 1 | - | 8.0 | 0,5 | - |
| cobalt alloy 238 | BAL | 26 | 0,1 | - | 3) | - | 1 | - | 20,0 | 1 | - |
| cobalt alloy 306 | BAL | 25 | 0,4 | 2) | - | 6.0 | 1 | - | 4.0 * | 1 | Nb = 5 |
| 94 | BAL | 28 | 1 | 19 | - | 5.0 | 1 | - | 2,5 * | 1 | V = 1 |
| cobalt alloy F | BAL | 25,5 | 1,75 | 12,25 | - | 22,5 | 1 | - | 1,5 * | - | - |
| cobalt alloy SF1 | BAL | 19 | 1.3 | 13 | - | 13 | 3) | 2.5 | 3 * | 0,5 | Cu = 0,5 |
| cobalt alloy SF6 | BAL | 19 | 0,7 | 7 | - | 13 | 2.5 | 1.7 | 3 * | 0,5 | Cu = 0,5 |
| cobalt alloy SF12 | BAL | 19 | 1 | 9 | - | 13 | 3) | 2) | 3 * | 0,5 | Cu = 0,5 |
| cobalt alloy SF20 | BAL | 19 | 1.5 | 15 | - | 13 | 3) | 3) | 2 * | 0,5 | Cu = 0,5 |
| TRIBALOY T400 | BAL | 8 | 0,1 * | - | 28 | 3 * | 2.4 | - | 3 * | - | - |
| TRIBALOY T800 | BAL | 17 | 0,1 * | - | 28 | 3 * | 3.2 | - | 3 * | - | - |
| DELORO 15 | - | - | 0,06 * | - | - | BAL | 2.0 | 1,05 | 1,5 * | 20 | Cu = 20 |
| DELORO 22 | - | 0,70 | 0,10 | - | - | BAL | 2.3 | 1,75 | - | - | - |
| DELORO 40 | - | 7.0 | 0,10 | - | - | BAL | 3.5 | 2.25 | - | - | - |
| DELORO 50 | - | 10,25 | 0,45 | - | - | BAL | 4.0 | 1,85 | 4.0 | - | - |
| DELORO 60 | - | 14,25 | 0,6 | - | - | BAL | 2.0 | 3.5 | 4.0 | - | - |
| DELORO 625 | - | 22 | 0,1 | - | 9 | BAL | - | - | 5 | - | - |
| NISTELLE C | - | 16.5 | 0,12 * | 4.5 | 17 | BAL | 0,7 | - | 6.0 | - | - |
| TRIBALOY T700 | - | 15 | 0,10 * | - | 32 | BAL | 3,25 | - | - | - | - |
| Hastelloy C22® (UNS N06022) (maks.) | |||||||||||
| do | MN | P. | S. | Si | Cr | Ni | Mo | WSPÓŁ | Fe | W. | V. |
| 0,015 | 0,5 | 0,02 | 0,02 | 0,08 | 20,0–22,5 | Bal. | 12,5–14,5 | 2.5 | 2,0–6,0 | 2,5–3,5 | 0,35 |
| Hastelloy C276® (UNS N10276) (maks.) | |||||||||||
| do | MN | P. | S. | Si | Cr | Ni | Mo | WSPÓŁ | Fe | W. | V. |
| 0,01 | 1 | 0,04 | 0,03 | 0,08 | 14,5-16,5 | Bal. | 15.0-17.0 | 2.5 | 4.0–7.0 | 3,0–4,5 | 0,35 |
| Hastelloyx® (UNS N06002) (maks.) | |||||||||||
| do | MN | P. | S. | Si | Cr | Ni | Mo | WSPÓŁ | Fe | W. | inny |
| 0,05-0,15 | 1 | 0,04 | 0,03 | 1 | 20,5–23,0 | Bal. | 8,0–10,0 | 0,5–2,5 | 17,0–20,0 | 0,2–1,0 | / |
Monel 400® (UNS NO4400) (maks.)  | |||||||||||
| do | MN | S. | Si | Ni | Cu | Fe | |||||
| 0,3 | 2) | 0,024 | 0,5 | 63 min | 28–34 | 2.5 | |||||
Monel M400® (UNS NO4400) (maks.)  | |||||||||||
| do | MN | S. | Si | Ni | Cu | Fe | |||||
| 0,3 | 2) | 0,024 | 0,5 | 63–70 | 28–34 | 2.5 | |||||
Monel R405® (UNS NO4405) (maks.)  | |||||||||||
| do | MN | S. | Si | Ni | Cu | Fe | |||||
| 0,3 | 2) | 0,025–0,06 | 0,5 | 63,0 min | 28–34 | 2.5 | |||||
Monel K500® (UNS NO5500) (maks.)  | |||||||||||
| do | MN | S. | Si | Ni | Cu | Ti | AI | Fe | |||
| 0,1 | 2) | 0,01 | 0,5 | 63min | 27–33 | 0,86 | 2.3–3.15 | 2) | |||
| Inconel 600 (UNS NO6600) (maks.) | |||||||||||
| do | MN | S. | Si | Cr | Ni | Cu | Fe | ||||
| 0,15 | 1 | 0,015 | 0,5 | 14-17 | 72 min | 0,5 | 6,0–10,0 | ||||
| Inconel 601 (UNS NO6601) (maks.) | |||||||||||
| do | MN | Si | Cr | Ni | WSPÓŁ | AI | Fe | ||||
| 0,05 | 0,3 | 0.2 | 22,5 | 61,5 min | 5 | 1.4 | 14.1 | ||||
| Inconel 718 (UNS NO7718) (maks.) | |||||||||||
| Cr | Ni | Mo | WSPÓŁ | Cb + Ta | Ti | AI | Fe | ||||
| 19 | 52,5 min | 3.05 | 5 | 5.13 | 0,9 | 0,5 | 18,5 | ||||
| Analiza chemiczna Incoloy 800® uns (N08800) | |||||||||||
| do | Cr | Ni | Ti | AI | Fe | Ziarno | |||||
| 0,1 maks | 19,0–23,0 | 30,0–35,0 | 0,15-0,6 | 0,15-0,6 | 39,5 min | / | |||||
| Incoloy800H® UNS (N08810) | |||||||||||
| do | Cr | Ni | Ti | AI | Fe | Ziarno | |||||
| 0,05–0,1 | 19,0–23,0 | 30,0–35,0 | 0,15-0,60 | 0,15-0,60 | 39,5 min | 5 lub grubszy | |||||
| Incoloy800HT® UNS (N08811) | |||||||||||
| do | Cr | Ni | Ti | AI | Fe | Ziarno | |||||
| 0,06–0,10 | 19,0–23,0 | 30,0–35,0 | 0,25–0,60 | 0,25–0,60 | 39,5 min | 5 lub grubszy | |||||
Wymiary : jak na rysunkach
Cechy szczególne:
1. dobre wykończenie powierzchni;
2. Korzystamy z procesu odlewania precyzyjnego do produkcji części łopatek miksera
z białymi materiałami żelaznymi;
3. Wykonujemy hartowanie i odpuszczanie, aby uzyskać lepszą wydajność zużycia.
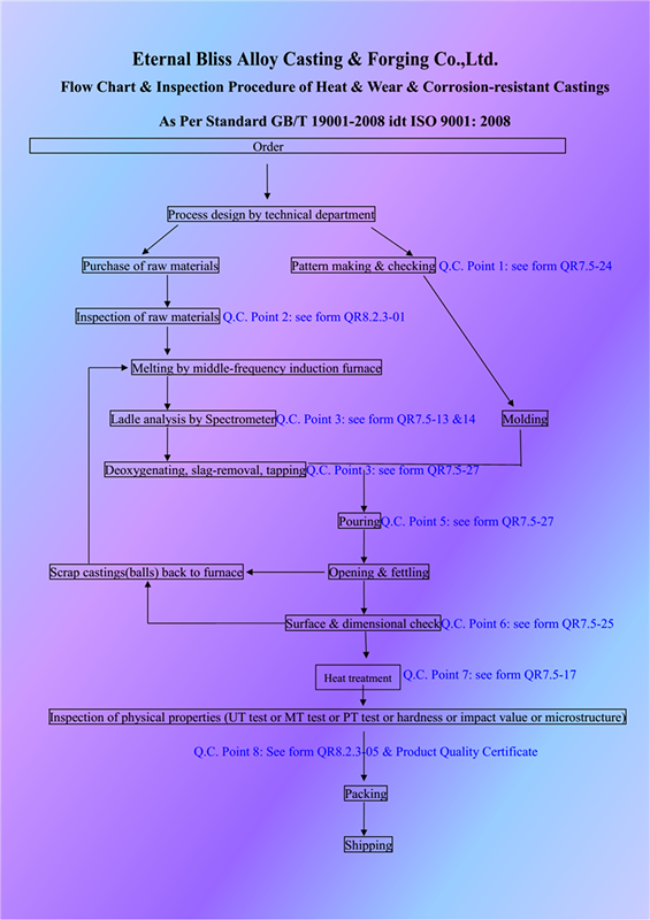
Proces produkcji

1. 16-letnie doświadczenie w odlewnictwie.
2. Przyjazna i wysoce wydajna komunikacja techniczna i handlowa.
3. Profesjonalne praktyki eksportowe: Wyeksportowałem do +60 krajów zamorskich.
Nasze targi 
Nasze stoisko nr 14-A29-5 w Newcast 2015, Niemcy
Pawilon 14, stoisko nr A29-5.
Skontaktuj się z nami, aby uzyskać dodatkowe informacje na temat produktów i usług:
Mr.John Liu
Menadżer projektu
Tel .: 0086–188 0059 6372
Faks: 0086-510-6879 2172
E-mail: ebcasting@126.com
Identyfikator Skype: julia.zhu26
QQ: 217039 6403
Eternal Bliss Alloy Casting & Forging Co., LTD.
Dodaj .: J-Sci-Tech Park, Binhu District, Wuxi, 214122, Jiangsu, Chiny
ASTM A494 Stop Ni-Cr Odśrodkowy Odlewany EB25001 Wysokiej Temperatury Przemysł Wykorzystanie Rulki Piecowej z Gniazdem Niestandardowa obróbka cieplna
Płytka tablowa na linii niklu czystej dla 18650 26650 32650 Litowe baterie spawanie punktowe 1P-6P
Niski opór, wysoka czystość, taśma niklowa 99,99% Ni201 do montażu baterii litowych, standard N4, certyfikat ISO9001

