


Odlew ze stali stopowej Cr Cr o wysokiej wytrzymałości na części młyna, odporny na zużycie EB2009
wkładki do młynków
,wymiana wkładek do młynów kulowych
Opis produktu
Odlewanie ze stali stopowej pręta podnoszącego o wysokiej twardości i odporności na ścieranie ze stali stopowej Cr Cr na części młyna EB2009

Tuleje młyna chronią cylindryczną strukturę młyna przed zużyciem, dlatego głównymi częściami zużywającymi się w tych młynach są
same kule i wkładki. Kulki są po prostu „konsumowane” przez proces zużycia i muszą być
uzupełnione, podczas gdy wkładki należy okresowo wymieniać.
Młyny kulowe i rurowe to maszyny wolnoobrotowe, które mielą węgiel za pomocą stalowych kul w obracającym się poziomo
cylinder. Ze względu na swój kształt nazywa się go młyn rurowy, a ze względu na użycie kul mielących do kruszenia nazywa się go
młyn kulowy lub oba określenia jako młyn kulowy.
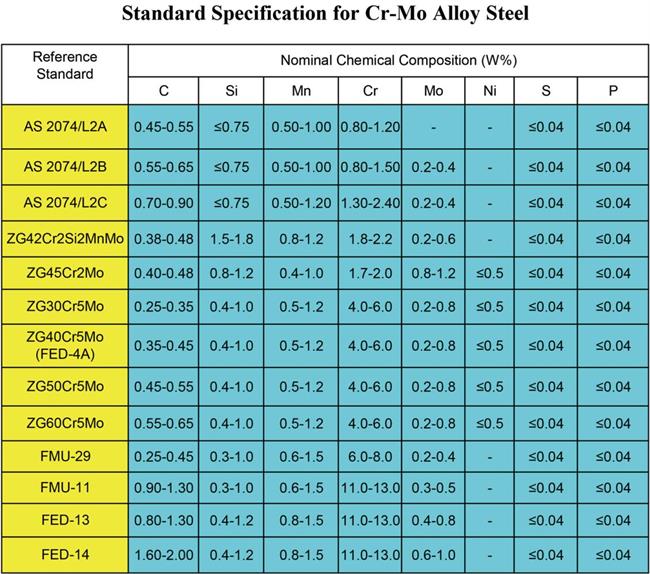
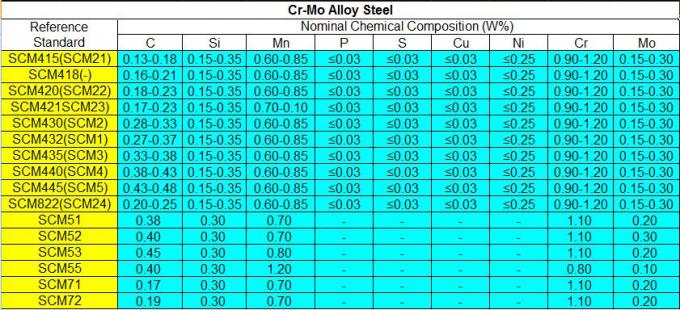
Klasa materiału: H igh Cr Alloy Steel, AS 2074 / L2A / L2B / L2Z, ZG45Cr2Mo
ZG30Cr5Mo, ZG50Cr5Mo, ZG60Cr5Mo, ZG42Cr2ASi2MnMo.
Poziom jakości: zgodnie z normami krajowymi i międzynarodowymi.
Proces produkcji: Przetwarzanie piasku z odpowiednią obróbką cieplną (hartowanie i odpuszczanie) do
osiągnąć idealną twardość i wartość udarności.
Cechy szczególne:
1. Wykonujemy wkładki do młynów kulowych odlewy z żeliwa białego o wysokiej zawartości Cr z zastosowaniem piasków krzemianu sodu i żywicy
Proces piaskowania.
2. Dostarczamy gotowe odlewy do młynów kulowych z obróbką cieplną i procesem obróbki.
3. Możemy produkować wkładki do młynów kulowych odlewy z białego żelaza według GB / T26651, GB / T 8263-1999, AS2074, AS2027,
DIN 1695, AISI, ASTM, JIS G 5153, NF A32401, BS4844.
4. Możemy polecić odpowiednie klasy materiałów części zużywających się zgodnie z określonymi warunkami pracy.
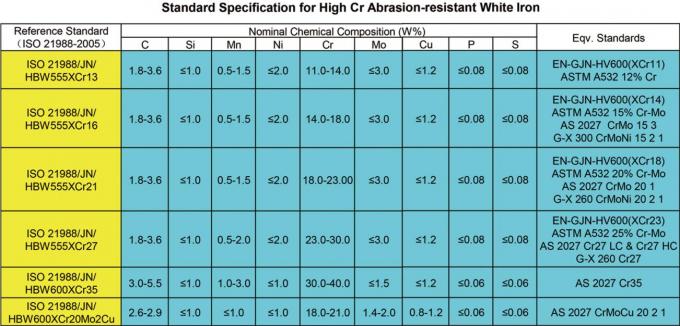
5. Standard chemiczny dla białych żelaznych płytek Cr Cr.
| ISO 21988 / JN / | HBW | do | Si | Mn | P. | s | Cr | Ni | Mo | Cu |
| HBW555XCr13 | 555 | 1.8–3.6 | 1.0 | 0,5–1,5 | 0,08 | 0,08 | 11–14 | 2.0 | 3.0 | 1.2 |
| HBW555XCr16 | 555 | 1.8–3.6 | 1.0 | 0,5–1,5 | 0,08 | 0,08 | 14–18 | 2.0 | 3.0 | 1.2 |
| HBW555XCr21 | 555 | 1.8–3.6 | 1.0 | 0,5–1,5 | 0,08 | 0,08 | 18–23 | 2.0 | 3.0 | 1.2 |
| HBW555XCr27 | 555 | 1.8–3.6 | 1.0 | 0,5–1,5 | 0,08 | 0,08 | 23–30 | 2.0 | 3.0 | 1.2 |
| HBW600XCr35 | 600 | 3,0–5,5 | 1.0 | 1,0–3,0 | 0,06 | 0,06 | 30–40 | 1.0 | 1.5 | 1.2 |
| HBW600XCr20Mo2Cu | 600 | 3,0–5,5 | 1.0 | 1.0 | 0,06 | 0,06 | 18–21 | 1.0 | 1,4-2,0 | 0,8-1,2 |

Proces produkcji
Krok 1: Otrzymywanie zamówień.
Krok 2: Opracowanie projektu przez dział techniczny
Krok 3: Zakup surowców oraz tworzenie i sprawdzanie wzorów
Krok 4: Kontrola surowców
Krok 5: Topienie w piecach indukcyjnych średniej częstotliwości
Krok 6: Analiza kadzi za pomocą spektrometru
Krok 7: Odtlenianie, usuwanie żużla, spuszczanie
Krok 8: Wylewanie
Krok 9: Otwieranie i filtrowanie
Krok 10: Kontrola powierzchni i wymiarów
Krok 11: Obróbka cieplna
Krok 12: Kontrola właściwości fizycznych (test UT, test MT, twardość, wartość udarności µstruktura)
Krok 13: Pakowanie
Krok 14: Wysyłka
Spersonalizowane wysokiej jakości stabilne łożysko dwumetalowe tuleja stalowa tuleja brązowa o dużej nośności odporna na korozję olej
Wykorzystanie metalu węglowego do produkcji metalu węglowego
Niestandardowe płyty zużywające do kruszarek udarowych EB EB1039 o wysokiej zawartości chromu, hartowane cieplnie HRC59-62, części zamienne, młotki, listwy udarowe, certyfikat ISO9001

